

Несущая часть
Стальные трубы сваривают по проектной технологии. До закрытия стыка контролируют качество шва и состояние оголённых торцов заводской изоляции.
Справочный раздел для специалистов по монтажу предизолированных трубопроводов: принцип технологии, последовательность работ, контроль стыка, нормативная база и документы на аппараты Muftagen TRW.
Терморезистивная сварка — способ соединения полиэтиленовых деталей за счёт тепла, которое выделяется при прохождении электрического тока через нагревательный элемент. В стыках труб с пенополиуретановой изоляцией технология применяется для герметичного соединения защитной ПЭ-оболочки трубы со сварной муфтой. Стальная рабочая труба при этом соединяется отдельным сварным швом, а ППУ восстанавливает теплоизоляционный слой.
Аппарат не «склеивает» детали и не заменяет подготовку поверхности. TRW 3A управляет подачей электрической энергии, контролирует цикл и сохраняет его протокол. Качество соединения зависит от всей системы: чистоты и геометрии поверхностей, правильной установки нагревательных элементов, надёжности контактов, выбора фактического диаметра и неподвижности муфты во время сварки.
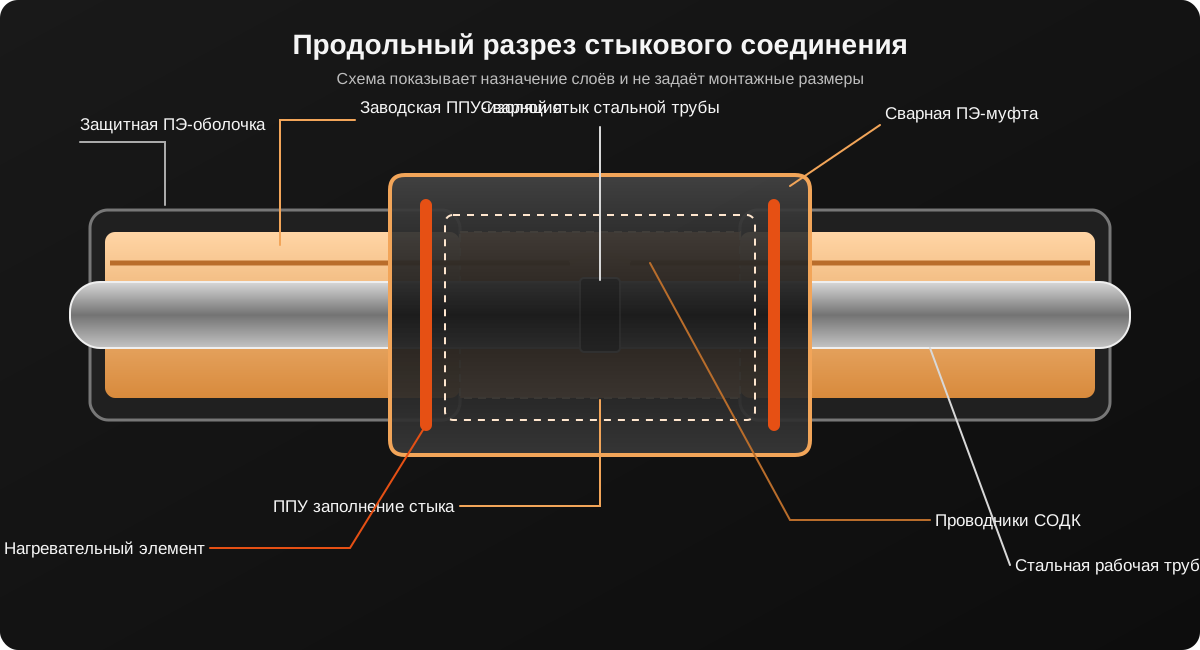
Стальные трубы сваривают по проектной технологии. До закрытия стыка контролируют качество шва и состояние оголённых торцов заводской изоляции.
Проводники оперативного дистанционного контроля соединяют по проектной схеме, фиксируют на держателях и проверяют электрические параметры до заливки стыка.
Сварная полиэтиленовая муфта соединяется с оболочками соседних труб и формирует замкнутое герметичное пространство вокруг стыка.
После положительного контроля полость заполняют компонентами ППУ в соответствии с инструкцией комплекта. Полученный слой должен быть непрерывным и защищённым от влаги.
ГОСТ 30732‑2020 требует, чтобы срок службы конструкции стыка соответствовал сроку службы труб и фасонных изделий, а само соединение оставалось герметичным. Поэтому сварка муфты — не самостоятельная операция, а один из этапов восстановления заводской конструкции трубопровода.
Пункт 4.22 ГОСТ 30732‑2020 устанавливает для конструкции стыка герметичность при избыточном давлении воздуха внутри стыкового пространства 0,05 МПа в течение 5 минут: без падения давления и без видимых утечек при обмыливании швов. Практический порядок испытания должен быть отражён в технологической инструкции или карте контроля.
Линейка Muftagen TRW предназначена для терморезистивной сварки муфт на трубах в ППУ изоляции. На сайте представлены модели TRW 3A и TRW 3. Поддерживаемый диапазон зависит от схемы подключения: заявлена работа с муфтами диаметром до 1600 мм; возможность применения для конкретной муфты подтверждают по её документации.
Автоматизированная модель: оператор выбирает диаметр муфты, а аппарат выполняет сварку по заложенному алгоритму и показывает ход процесса на дисплее. USB-разъём используется для сохранения протоколов, которые можно загрузить на портал и связать с объектом, сотрудником и конкретным стыком. Для специальных задач предусмотрен отдельный ручной режим.
Аппарат для выполнения контролируемого цикла терморезистивной сварки. Перед работой оператор должен изучить руководство и технологическую карту применяемой муфты.
Технические характеристики, автоматический и ручной режимы, подключение, безопасность, протоколирование и подготовка муфты.
Инструкция для аппарата ручной терморезистивной сварки без протоколирования будет опубликована отдельным файлом.
Проект, комплект изоляции стыка и производственная документация определяют применимый перечень требований. Ниже — основные документы, которые помогают понять место сварной муфты в конструкции тепловой сети.
Технические условия на стальные трубы и фасонные изделия с ППУ-изоляцией в ПЭ- или оцинкованной оболочке. Включает требования к комплектам изоляции стыков, герметичности, ППУ и СОДК.
Свод правил «Тепловые сети», применяемый при проектировании и строительстве. При использовании необходимо учитывать действующие изменения и требования проекта.
Требования к дистанционному контролю качества сетей теплоснабжения и горячего водоснабжения из предизолированных труб. Полезен для организации контроля проводников и состояния изоляции.
Содержит практические положения по проектированию и строительству бесканальных тепловых сетей из стальных труб с ППУ-изоляцией в полиэтиленовой оболочке. Применимость конкретных положений проверяют по проекту и актуальной нормативной базе.
Загрязнение препятствует формированию однородного контакта и может привести к локальной негерметичности. Поверхность готовят непосредственно перед сборкой и защищают от повторного загрязнения.
Перекос муфты, складка нагревателя или неодинаковый зазор создают зоны неравномерного нагрева. Перед подключением проверяют положение по всей окружности.
Автоматический алгоритм TRW 3A зависит от диаметра, выбранного оператором перед запуском. Поэтому значение на дисплее обязательно сверяют с фактическим диаметром свариваемой муфты. Ручной режим не используют для произвольного подбора параметров на рабочем стыке.
Нагрузка на кабели способна сдвинуть зажимы и нарушить контакт в процессе сварки. Руководство требует жёстко фиксировать зажимы кабелей бандажной лентой или ремнём.
Внешне ровный шов не подтверждает герметичность. Испытание проводят до заливки ППУ, когда место утечки ещё можно локализовать и исправить.
При включении TRW 3A проверяет USB-накопитель, необходимый для записи протоколов. Если проверка не пройдена, убеждаются, что накопитель установлен в разъём, а при повторной ошибке заменяют его на исправный.
Пункт 4.22 ГОСТ 30732‑2020 допускает для стыковых соединений с диаметром ПЭ-оболочки до 450 мм включительно применение термоусаживаемых муфт с мастичными — клеевыми или адгезивными — материалами. Для ПЭ-оболочки диаметром 450 мм и более стандарт рекомендует применять только сварные муфты.
В самом ГОСТ использовано слово «рекомендуется», поэтому называть сварную муфту безусловно обязательной только на основании диаметра некорректно. Обязательным это решение становится, если оно закреплено проектом, технической документацией или технологией изготовителя комплекта изоляции стыка.
Аппарат показывает выбранный диаметр, текущую расчётную температуру, информацию о корректировке тока, фактическую силу сварочного тока, время от начала и время до окончания процесса. Благодаря этому оператор видит ход автоматического цикла, не задавая его параметры вручную.
По техническим характеристикам TRW 3A работает при напряжении 150–250 В и частоте 50–60 Гц; максимальная потребляемая мощность составляет 6,5 кВт. Перед включением проверяют аппарат, силовые кабели и надёжность соединений. Неаттестованные удлинители применять запрещено.
Не ранее чем через 10 минут после окончания усадки. Температура муфты в месте усадки не должна превышать 50–60 °C. Если воздух теплее +10 °C, стык за 10 минут до сварки защищают от прямого солнца зонтом или тентом для выравнивания температуры по окружности.
USB-накопитель извлекают из аппарата и подключают к компьютеру. После входа на portal.muftagen.ru выбирают загрузку протоколов и нужные файлы. На портале можно посмотреть график нагрева, назначить протоколу объект и сотрудника, а также распечатать документ.
Оба термина описывают нагрев электрического элемента за счёт его сопротивления. В контексте труб ППУ аппарат сваривает надвижную полиэтиленовую муфту с защитными ПЭ-оболочками предизолированных труб. Сварка стальной рабочей трубы выполняется отдельно.
По инструкции рабочий диапазон температуры окружающей среды самого TRW 3A составляет от −20 до +50 °C. Однако это характеристика аппарата, а не разрешение выполнять монтаж стыка при любой температуре диапазона.
ГОСТ 30732‑2020 требует выполнять монтаж стыковых соединений по инструкции изготовителя комплекта. СП 41‑105‑2002 предусматривает монтаж при положительной температуре наружного воздуха. При температуре ниже 0 °C применяют специальные меры, указанные изготовителем труб и комплектов. Если наружный воздух холоднее −10 °C, монтажные и сварочные работы проводят в специальной кабине, где температура в зоне сварки поддерживается не ниже 0 °C. При температуре ниже −15 °C перемещение и монтаж трубопровода на открытом воздухе не рекомендуются. Рабочее место в любом случае защищают от осадков; при температуре выше +10 °C стык перед сваркой защищают от прямого солнца согласно инструкции TRW 3A.
Протокол фиксирует выбранный режим и ход сварочного цикла TRW 3A. Он не является результатом испытания готового стыкового пространства на утечки. Поэтому протоколирование сварки и контроль герметичности — два отдельных этапа контроля качества.
Для немедленного аварийного отключения используют механический выключатель на корпусе аппарата. После остановки фиксируют возникшую ситуацию и обращаются к руководству по эксплуатации или сервисной службе. Повторно запускать процесс следует только после выяснения причины остановки.